Artykuł sponsorowany
Jak przebiega regeneracja wału korbowego w silniku osobowym, ciężarowym i maszynowym
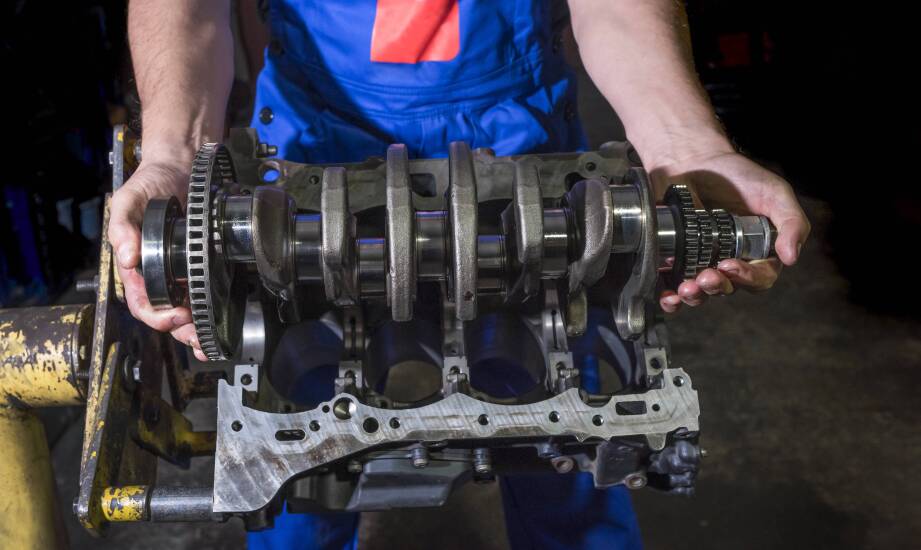
Wał korbowy przekształca ruch posuwisto-zwrotny tłoków na ruch obrotowy i stanowi jeden z najbardziej obciążonych elementów silnika spalinowego. Przenosi ogromne siły skrętne oraz zginające, co z czasem prowadzi do degradacji współpracujących z nim powierzchni. Regeneracja tego podzespołu staje się konieczna nie tylko po poważnej awarii układu smarowania. Demontaż jednostki napędowej często ujawnia znaczne zużycie czopów głównych i korbowych jeszcze przed wystąpieniem słyszalnych objawów akustycznych.
Przeczytaj również: Fakty i mity na temat aut sportowych
Przyczyny decyzji o obróbce i wstępna diagnostyka
Podczas demontażu silnika osobowego, ciężarowego lub maszynowego mechanicy często stwierdzają zarysowania, owalność czopów i nadmierne bicie. Dzieje się tak nawet wtedy, gdy motor pracował bez zauważalnych usterek. Wczesne wykrycie zmian powierzchni roboczych zapobiega dalszym uszkodzeniom panewek, wału rozrządu oraz bloku silnika. Diagnostyka początkowa obejmuje dokładne oględziny i pomiary średnic czopów za pomocą precyzyjnego mikrometru. Specjaliści oceniają także bicie promieniowe na specjalnych podporach lub w kłach, szukając odchyleń rzędu setnych części milimetra. Uzyskane wyniki porównuje się z tolerancjami określonymi przez producenta danego motoru. Taka analiza pozwala ustalić, czy wystarczy standardowe usunięcie naddatku materiału, czy konieczna jest wcześniejsza odbudowa powierzchni metalu.
Przeczytaj również: Transport wannami. Najlepsze praktyki w logistyce
Dobór technologii obróbki zależy od specyfiki silnika, materiału oraz skali uszkodzeń. Konstrukcje z żeliwa sferoidalnego i elementy ze stali kutej wymagają odmiennego doboru ściernic oraz parametrów skrawania. Układy rzędowe, widlaste oraz typu boxer różnią się geometrią, rozkładem mas i dostępem do poszczególnych czopów. Każdy wał poddaje się indywidualnej ocenie przed rozpoczęciem obróbki skrawaniem, co wyklucza stosowanie jednego uniwersalnego schematu dla wszystkich pojazdów. Zakłady dysponujące numerycznie sterowanym parkiem maszynowym mogą precyzyjnie dopasować parametry szlifowania do konkretnego detalu.
Przeczytaj również: Busy do Belgii z Poznania – co wyróżnia nas na tle konkurencji?
Etapy obróbki mechanicznej i weryfikacja końcowa
Przygotowanie powierzchni rozpoczyna się od usunięcia nagarów olejowych i ewentualnego prostowania elementu, jeśli bicie przekracza dopuszczalne normy. Czasami zużycie wykracza poza granice wymiarów naprawczych przewidzianych przez producenta. Wtedy stosuje się napawanie czopów odpowiednio twardym stopem. Dopiero po uformowaniu nowej warstwy następuje właściwa obróbka na specjalistycznych szlifierkach. Zabieg ten przywraca czopom głównym i korbowym prawidłowe wymiary nominalne oraz wymaganą gładkość powierzchni roboczej. Kolejny krok to korekta geometrii, obejmująca staranne zaokrąglenie promieni przejścia i modyfikację kanałów olejowych, co zapobiega zjawisku karbu. Całość procesu zamyka mikropolerowanie taśmami oraz dynamiczne wyważanie obracającego się układu.
Warsztaty zlecające szlifowanie wałów korbowych w Łodzi i całym regionie często zamawiają tę usługę wraz z kompletacją odpowiednich, nadwymiarowych panewek. Prace te obejmują silniki samochodów osobowych, ciężarowych, a także ciężkie maszyny budowlane i rolnicze pracujące w trudnych warunkach.
Zakończenie obróbki wymaga przeprowadzenia szczegółowej weryfikacji pomiarowej, która ostatecznie potwierdza jakość wykonanej pracy. Mechanicy ponownie sprawdzają średnice wszystkich czopów w kilku płaszczyznach, mierzą bicie końcowe, badają chropowatość powierzchni i testują dokładność wyważenia na maszynach diagnostycznych. Dopiero pozytywne wyniki wszystkich testów kontrolnych potwierdzają pełną gotowość wału do bezpiecznego montażu w bloku silnika.
Firma Szlif Jerzy Drygalski ze Zgierza od 1956 roku zajmuje się regeneracją kluczowych podzespołów silnikowych. Praktyka warsztatowa obejmuje naprawę i osiowanie korbowodów, obróbkę bloków silnikowych oraz regenerację detali o zróżnicowanych gabarytach. Zakład obsługuje zleceniodawców z całego województwa łódzkiego oraz przedsiębiorstwa z całej Polski, wykorzystując w codziennej pracy nowoczesne obrabiarki CNC.
Trwałość zregenerowanego mechanizmu korbowego zależy przede wszystkim od rzetelnej weryfikacji stanu wyjściowego, odpowiednio dobranej metody obróbki materiału i bezwzględnej dokładności pomiarów końcowych. Kompleksowa kontrola techniczna na każdym etapie prac gwarantuje utrzymanie surowego reżimu technologicznego. Takie podejście bezpośrednio przekłada się na długą, stabilną i bezawaryjną pracę wyremontowanego silnika spalinowego przez kolejne lata.
Kategorie artykułów
Polecane artykuły

Drzwi do mieszkania w bloku: jak ocenić pomiar, ciszę i ochronę przed włamaniem

Szkolenie zarządzania danymi - jak wybrać odpowiedni kurs i zastosować strategie dla efektywnego gospodarowania informacjami

Jak przebiega regeneracja pompy wspomagania i co wpływa na jej skuteczność
